Lean Manufacturing é uma filosofia de gestão, também conhecida como manufatura enxuta, que busca aumentar o valor entregue ao cliente por meio da eliminação contínua de desperdícios. O método organiza processos, materiais e informações para produzir com mais qualidade, agilidade e eficiência, utilizando apenas os recursos necessários para atender à demanda real do mercado.
Muitas indústrias enfrentam perdas constantes causadas por estoques acumulados, paradas não planejadas de máquinas e falta de integração entre o chão de fábrica e a área de compras. Essa desorganização gera atrasos nas entregas e reduz a margem financeira da operação, dificultando a previsibilidade dos custos e o crescimento sustentável do negócio.
Neste artigo, você irá entender o significado de Lean Manufacturing, seus cinco princípios fundamentais, os oito desperdícios mais comuns no chão de fábrica e as principais ferramentas operacionais. Além disso, apresentamos um roteiro prático para aplicar a metodologia na sua indústria e mostramos como a tecnologia sustenta esses ganhos no longo prazo.
Principais destaques
- Lean Manufacturing organiza processos, materiais e informação para entregar mais valor ao cliente com menos recursos, tempo e estoque.
- Os cinco princípios formam um ciclo: identificar valor, mapear o fluxo de valor, criar fluxo contínuo, puxar a produção e buscar a perfeição.
- Segundo a CNI, 86% das indústrias de transformação brasileiras já usam ao menos uma técnica de manufatura enxuta, mas só 41% usam onze ou mais.
- Projetos lean travam quando a fábrica não sabe onde perde: sem apontamento confiável, o mapa do fluxo de valor vira estimativa.
O que é Lean Manufacturing?
O Lean Manufacturing é uma metodologia de gestão voltada para a otimização de processos produtivos por meio da identificação e eliminação sistemática de atividades que não agregam valor ao cliente.
No contexto industrial, o termo “lean” significa enxuto, referindo-se a uma operação livre de excessos, estoques parados, esperas e custos desnecessários que encarecem o produto final. Essa eficiência gera impactos financeiros diretos: dados da McKinsey & Company mostram que a aplicação da filosofia Lean, quando integrada a dados operacionais, reduz os custos operacionais da indústria de 15% a 30% e aumenta a produtividade geral da planta em até 30%.
Valor, no vocabulário lean, é aquilo pelo qual o cliente está disposto a pagar. O tratamento térmico que garante a resistência exigida é valor. A movimentação da peça entre dois galpões até chegar a esse tratamento não é. Essa distinção separa lean de corte linear de custos.
A origem do Lean Manufacturing está no Sistema Toyota de Produção, criado no Japão do pós-guerra por Taiichi Ohno e Eiji Toyoda sob escassez de capital, matéria-prima e espaço. A restrição impôs a escolha: em vez de grandes lotes para diluir custo, pequenos lotes no ritmo do consumo. O termo “lean” surgiu nos anos 1990, com pesquisadores do MIT. A gestão da produção moderna herdou boa parte do seu vocabulário dessa escola.
Quais são os cinco princípios do Lean Manufacturing?
A aplicação da metodologia Lean na indústria baseia-se em cinco princípios fundamentais encadeados de forma lógica. Desenvolvidos pelos pesquisadores James Womack e Daniel Jones, esses pilares orientam a transição de uma produção tradicional empurrada para uma operação enxuta e altamente responsiva.
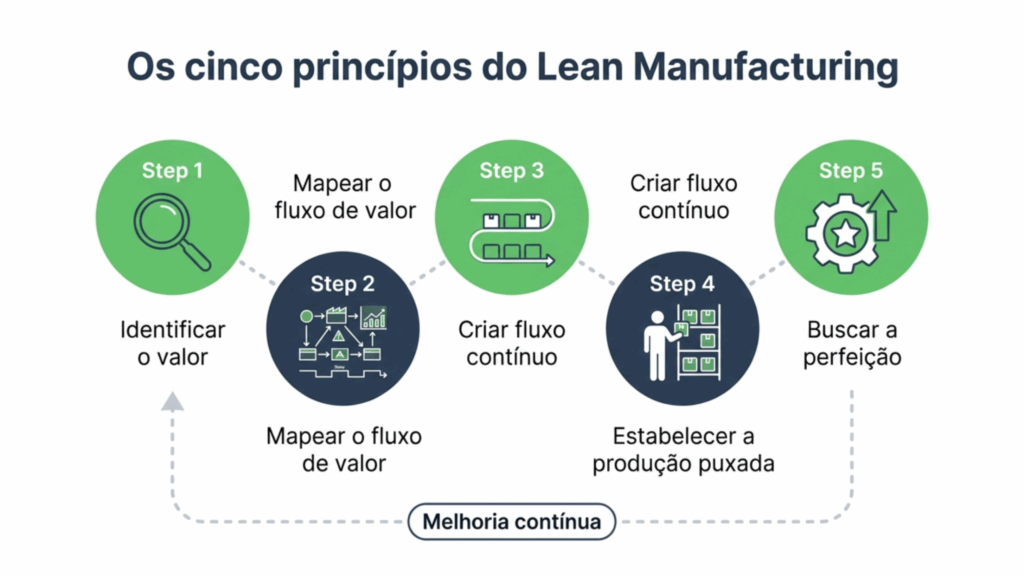
- Identificar o valor: defina, produto a produto, o que o cliente paga para receber: prazo, especificação técnica, certificado de lote, rastreabilidade. O valor vem de fora para dentro, nunca da conveniência interna da fábrica.
- Mapear o fluxo de valor: desenhe todas as etapas do produto, da entrada da matéria-prima à expedição, incluindo esperas, transportes e conferências. O mapa mostra quanto do tempo de atravessamento é transformação e quanto é fila.
- Criar fluxo contínuo: reorganize as etapas para que a peça caminhe sem parar entre elas. Isso ataca lotes grandes, layouts que obrigam a atravessar o galpão e filas entre centros de trabalho.
- Estabelecer a produção puxada: produza no ritmo do consumo do cliente, não da capacidade da máquina. A produção puxada usa o consumo real como gatilho de reposição e derruba o material em processo.
- Buscar a perfeição pela melhoria contínua: repita o ciclo. Cada rodada revela um desperdício que o gargalo anterior escondia.
Quais são os benefícios do Lean Manufacturing?
Os benefícios do Lean Manufacturing aparecem em custo, prazo e qualidade, e não chegam todos juntos. A ordem depende de qual desperdício a fábrica atacou primeiro.
- Redução de desperdícios de material, tempo e capacidade
- Menor lead time entre pedido e entrega
- Maior produtividade com a mesma base instalada
- Melhoria da qualidade e queda no refugo
- Menos estoque desnecessário e mais capital de giro livre
- Mais previsibilidade na programação da produção
- Menos retrabalho e menos hora extra para recuperar atraso
- Melhor uso da capacidade sem novo investimento em máquina
- Equipes mais envolvidas na solução dos problemas
- Mais satisfação do cliente pelo cumprimento de prazo
Quais desperdícios o Lean Manufacturing procura eliminar?
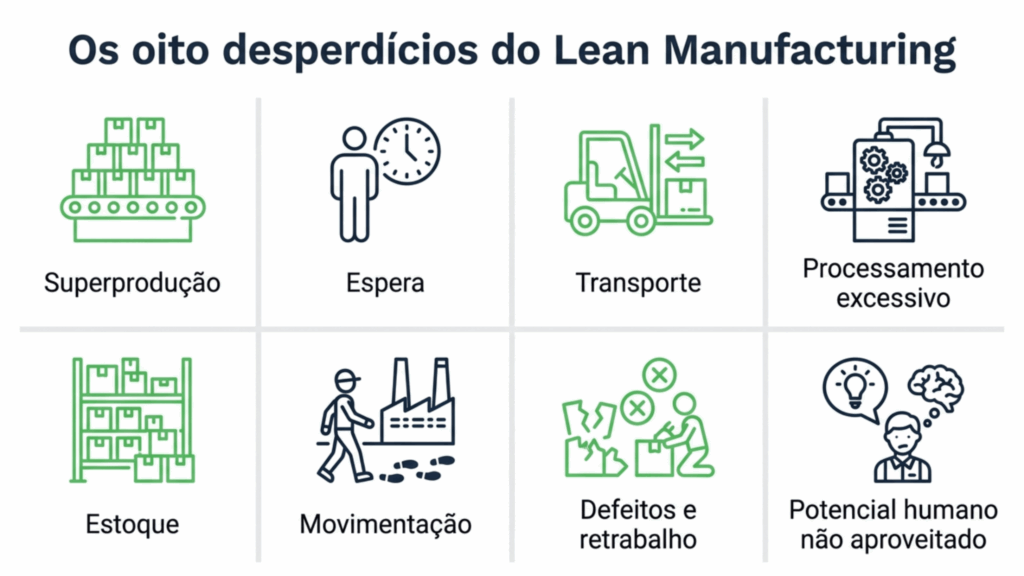
A filosofia Lean mapeia oito tipos clássicos de desperdícios do lean manufacturing que consomem recursos, ocupam espaço e elevam o custo operacional sem adicionar nenhum benefício percebido pelo mercado.
- Superprodução: fabricar mais do que a demanda pede ou antes da hora. Gera os demais, porque transforma capacidade em estoque e esconde a fila real do processo.
- Espera: pessoa, máquina ou material parado aguardando liberação, setup, insumo ou decisão. A injetora ociosa porque o molde ainda está na ferramentaria é espera pura.
- Transporte: deslocamento de material que não transforma o produto. Em fábricas que cresceram por anexos, a peça costuma atravessar o pátio duas vezes até chegar à pintura.
- Processamento excessivo: etapas e controles além do que a especificação exige. Polir uma superfície que ficará interna ao conjunto é custo que o cliente não reconhece.
- Estoque: matéria-prima, material em processo e produto acabado acima do necessário. Imobiliza capital e mascara falhas de qualidade e de programação.
- Movimentação: deslocamento desnecessário do operador no posto de trabalho, buscando ferramenta, dispositivo ou informação que deveria estar ao alcance.
- Defeitos e retrabalho: peças fora de especificação que exigem correção ou descarte. O custo inclui hora-máquina, material perdido e capacidade consumida para refazer.
- Potencial humano não aproveitado: conhecimento do operador que nunca chega à melhoria do processo. Quem opera a máquina sabe onde ela falha antes de qualquer indicador.
Em uma indústria metalúrgica, por exemplo, o desperdício de espera ocorre quando uma prensa hidráulica fica parada por duas horas aguardando o abastecimento de chapas de aço. Essa interrupção desequilibra os postos seguintes e atrasa todo o planejamento de entregas do dia.
Outro caso comum é o processamento excessivo no setor de embalagens de uma fábrica de móveis. Aplicar múltiplas camadas de filme plástico além do especificado na ficha técnica aumenta o tempo de ciclo e o custo de insumos sem agregar nenhuma proteção adicional relevante ao consumidor.
Quais são as principais ferramentas do Lean Manufacturing?
As ferramentas lean são recursos práticos que viabilizam a aplicação dos cinco princípios no dia a dia da indústria. Elas ajudam a diagnosticar gargalos, organizar o ambiente de trabalho e padronizar procedimentos para assegurar a qualidade e o cumprimento dos prazos estabelecidos.
Ferramentas para identificar problemas e organizar o trabalho
- 5S: método de cinco etapas para arrumar o posto de trabalho (utilização, ordenação, limpeza, padronização e disciplina). Ataca a movimentação desnecessária e o tempo perdido procurando ferramentas. É o ponto de partida usual, porque exige pouco investimento e mostra resultado em semanas.
- Mapeamento do Fluxo de Valor (VSM, do inglês Value Stream Mapping): desenho do fluxo completo do produto com tempos de processo e de espera por etapa. Mostra onde o lead time se perde. Use antes de qualquer projeto de melhoria, para escolher onde atacar.
- Gestão visual: quadros, marcações de piso e painéis que expõem meta, ritmo e desvio no local de trabalho. Elimina a dependência de relatório para saber se o turno está no plano. Funciona bem em linhas com metas horárias.
- Gemba: ir ao local onde o trabalho acontece para observar o processo real. Fecha a distância entre o que o procedimento diz e o que a operação faz. É rotina de liderança, não evento.
Ferramentas para melhorar fluxo, qualidade e produção
- Kaizen: ciclos curtos de melhoria conduzidos pela própria equipe da área. Vence a inércia das melhorias que dependem de projeto grande. Serve a problemas delimitados, com meta e prazo de poucos dias.
- Kanban: cartões ou sinais que autorizam a reposição conforme o consumo. Corta o excesso de material em processo e a programação empurrada. Funciona melhor em itens de demanda estável.
- Just in Time: abastecimento na quantidade e no momento em que a operação vai consumir. Derruba estoque intermediário. Exige fornecedor confiável e transporte previsível, o que limita seu uso em cadeias longas.
- Poka-yoke: dispositivo à prova de erro que impede a montagem incorreta ou sinaliza o desvio na hora. Trata de defeito recorrente por variação humana, e vale onde o erro é frequente e o retrabalho custa caro.
- Trabalho padronizado: melhor sequência conhecida de execução de uma tarefa, com tempo e método descritos. Elimina a variação entre turnos e operadores. É pré-requisito de qualquer melhoria: não se melhora processo que muda a cada turno.
- Takt time: ritmo de entrega necessário para atender à demanda, obtido dividindo o tempo disponível pela quantidade demandada. Corrige o descompasso entre capacidade e pedido e serve de referência para balancear postos.
- Heijunka: nivelamento do mix e do volume ao longo do período, em vez de grandes lotes concentrados. Suaviza os picos de carga que geram hora extra numa semana e ociosidade na seguinte.
- TPM (Manutenção Produtiva Total): operadores envolvidos na conservação e na inspeção diária dos equipamentos. Reduz parada não planejada, e cabe onde a quebra de máquina domina as perdas.
Nenhuma fábrica precisa das doze ao mesmo tempo. A escolha sai do mapeamento: se a perda dominante é parada de máquina, TPM vem antes de kanban; se é material em processo, o caminho é o inverso.
Como implementar o Lean Manufacturing na indústria?
Implementar Lean Manufacturing exige começar pequeno, provar o ganho com número e só então expandir. Fábricas que tentam converter todas as linhas ao mesmo tempo param na terceira semana, quando o time percebe que o projeto compete com a meta do mês.
- Defina o problema e o objetivo em número: lead time do produto X de 14 para 8 dias, refugo da linha Y de 6% para 3%.
- Escolha um processo-piloto com volume relevante, problema conhecido e liderança disposta. Evite o processo mais crítico da fábrica.
- Mapeie o fluxo de valor atual com cronômetro e observação, medindo tempos reais de processo, espera, setup e transporte.
- Identifique desperdícios e gargalos, classificando cada perda nos oito tipos e ordenando por impacto em custo e prazo.
- Defina o fluxo futuro, com meta numérica por etapa.
- Padronize o processo antes de treinar, para que o padrão exista fora da cabeça de quem conduziu a melhoria.
- Capacite e envolva as equipes, trazendo operadores e líderes de turno para o desenho da solução. O oitavo desperdício se combate aqui.
- Acompanhe indicadores definidos antes da mudança. Sem linha de base, não existe prova do ganho.
- Faça ciclos contínuos de melhoria, revendo o fluxo em intervalos fixos e atacando o próximo gargalo.
- Expanda gradualmente, com o time do piloto como multiplicador na linha seguinte.
Cinco erros derrubam a maioria dos projetos antes do segundo ciclo
| Erro comum | O que acontece na fábrica | Como evitar |
| Tratar lean como projeto com data de fim | O quadro de gestão visual vira decoração em três meses | Ciclo de melhoria na agenda fixa da liderança de produção |
| Começar sem linha de base | O ganho existe, mas ninguém prova em número | Medir lead time, refugo e disponibilidade antes de mexer no processo |
| Confundir enxugar com cortar pessoas | A equipe esconde problema em vez de expor | Metas de fluxo e qualidade, não de headcount |
| Aplicar ferramenta sem mapear antes | Kanban entra onde o gargalo é quebra de máquina | O mapa do fluxo de valor define qual ferramenta vem primeiro |
| Prometer estoque zero | Falta um item crítico, a linha para e o cliente cobra | Estoque de segurança por criticidade de item e prazo de fornecedor |
O Lean Manufacturing não zera estoque nem desperdício. Variação de demanda, atraso de fornecedor e quebra de equipamento continuam acontecendo, e o estoque de segurança continua tendo função. O que o método entrega é uma rotina para reduzir a perda de forma sistemática e enxergar a próxima assim que a atual sai da frente.
Como a tecnologia apoia a manufatura enxuta?
A tecnologia apoia a manufatura enxuta ao transformar o que acontece na linha em dado confiável, disponível a tempo de mudar a decisão do turno. A filosofia lean nasceu sem software e segue funcionando sem ele em operações simples.
A dificuldade aparece na fábrica com centenas de itens, múltiplos roteiros, etapas terceirizadas e prazo contratado com o cliente. Nesse cenário, o mapa do fluxo de valor feito em planilha desatualiza em uma semana e o gestor volta a decidir por percepção.
Uma pesquisa da CNI registrou que, entre as empresas que já usam técnicas enxutas, 90% consideram que tecnologias digitais podem contribuir com o que adotaram. O gargalo declarado deixou de ser conhecer o método e passou a ser sustentá-lo com informação confiável.
Na indústria, quatro camadas de dado sustentam a rotina enxuta:
- Planejamento de materiais: o MRP (Material Requirements Planning, planejamento das necessidades de materiais) calcula o que comprar e produzir a partir da demanda e da estrutura do produto, evitando ruptura e excesso.
- Programação e controle: o PCP (Planejamento e Controle da Produção) sequencia as ordens por capacidade real e prioridade, e replaneja quando entra um pedido novo ou cai uma máquina.
- Execução e rastreabilidade: o apontamento registra início, fim, quantidade boa, refugo e motivo de parada no momento em que acontecem, e origina a rastreabilidade por lote.
- Medição: o OEE (Overall Equipment Effectiveness, eficiência global do equipamento) combina disponibilidade, desempenho e qualidade em um índice de eficiência produtiva por centro de trabalho.
Com as quatro camadas conectadas, o comparativo entre planejado e realizado sai do fechamento contábil e vira acompanhamento diário. O gargalo aparece enquanto ainda há turno para reagir.
Como o EIP Sankhya sustenta a rotina de melhoria contínua
O EIP Sankhya reúne em uma base única os processos que a manufatura enxuta precisa manter sincronizados: demanda, compras, estoques, ordens de produção, apontamento, custos e expedição.
No chão de fábrica, isso aparece assim:
- Programação de ordens por capacidade e prioridade real, com replanejamento rápido quando entra pedido fora do previsto
- Demanda, materiais e capacidade alinhados, o que reduz ruptura de item crítico sem inflar estoque de segurança
- Apontamento na origem, que alimenta OEE, refugo e custo sem digitação posterior
- Rastreabilidade de operações e materiais por lote, exigência frequente em alimentos, químicos e autopeças
- Custo industrial que incorpora perda e parada, com o efeito financeiro de cada melhoria visível
- WMS nativo, painéis e alertas que expõem o gargalo com turno ainda em curso
Leandro Clavery, diretor da Clavery, atribui à medição um ganho de produtividade de 30% depois que a empresa passou a metrificar a operação com o ERP Sankhya, com queda de desperdício e fim dos processos pendentes.


 /
Blog
/
Categorias
/
Manufatura
/
Lean Manufacturing: o que é, princípios e como aplicar na indústria


